L'élément d'ouverture appartient au système de fin identifié, car le panneau de score et l'onglet de maintien sont des structures de fin, et non des caractéristiques du corps vide seul. L'enregistrement de fin doit donc indiquer la configuration de fin et d'ouverture réelle considérée, plutôt que d'étendre un résultat de corps vide à un composant qui n'a jamais été testé.
Cette distinction permet d'interpréter concrètement les paramètres de test des canettes en aluminium. L'important n'est pas simplement de savoir si un fournisseur attribue une valeur à un contrôle structurel, à l'adhérence du revêtement, à la hauteur ou à la détection d'étanchéité. Il s'agit plutôt de déterminer si cette valeur correspond à la canette actuelle, à la méthode utilisée et à la décision que l'acheteur doit prendre ensuite : réceptionner les canettes, lancer un essai de remplissage, étudier une modification ou livrer un lot finalisé.
Le contrôle qualité des canettes de boissons couvre des paramètres à différentes étapes ; un label de conformité générique ne peut donc pas décrire simultanément la géométrie, le revêtement, le comportement mécanique et les caractéristiques des interfaces en aval. Une étude technique de contrôle de la production répertorie les dimensions finales, les contrôles de revêtement et les contrôles mécaniques spécifiques, tout en précisant que les valeurs requises sont définies individuellement par les clients. Lisez l'étude sur le contrôle de la qualité des canettes de boissons .
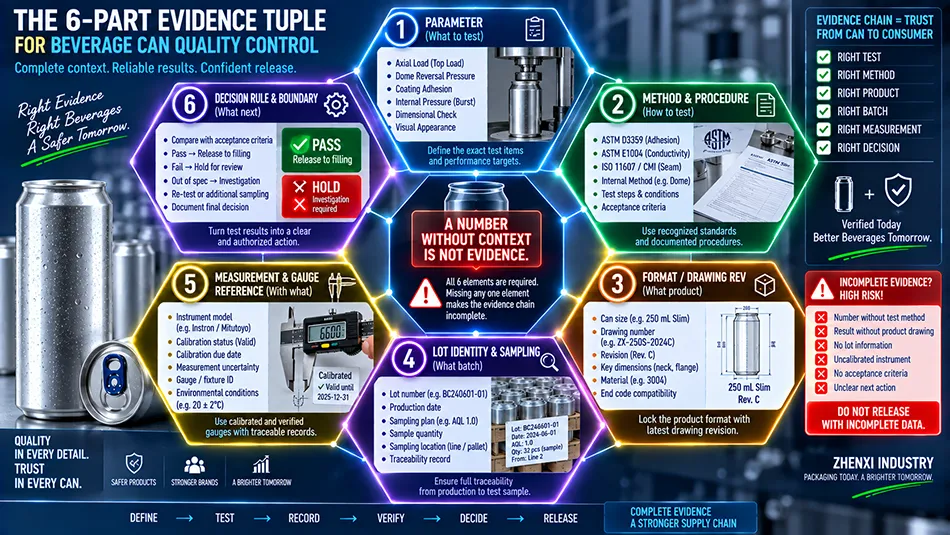
Considérez chaque résultat pertinent pour une mise en production comme un tuple de preuves en six parties : paramètre, méthode, format ou dessin, lot, référence de mesure et règle de décision. Il s’agit d’un modèle d’organisation, et non d’une norme d’essai prescrite ou d’une limite numérique. Son intérêt est simple : si un champ est manquant, l’équipe peut identifier précisément ce qui doit être clarifié avant que le résultat ne soit utilisé pour étayer une décision de mise en production.
Par exemple, la mention « contrôle structurel réussi » ne constitue pas une preuve suffisante. Une déclaration exploitable précise le format du corps et la révision du dessin, le lot, la méthode d'essai et le plan d'échantillonnage, le contexte de mesure et indique si le résultat autorise l'opération suivante ou nécessite un examen. Ceci permet d'éviter qu'une moyenne historique, un certificat non étiqueté ou un résultat provenant d'un autre format ne soit interprété à tort comme une approbation.
Un plan de test efficace distingue la géométrie, le comportement structurel, le revêtement, l'étanchéité et les performances du système final, car le processus de production soulève ces questions de contrôle distinctes. Ces catégories peuvent se recouper lors des discussions de production, mais elles ne doivent pas être fusionnées dans le rapport de réception. Chacune apporte une réponse différente et possède ses propres limites.
La séquence de fabrication des boîtes en deux parties considère le revêtement, le rétrécissement, le bordage et le test d'étanchéité mécanique comme des opérations distinctes. Consultez les différentes étapes dans l'aperçu de la fabrication de CMI. .
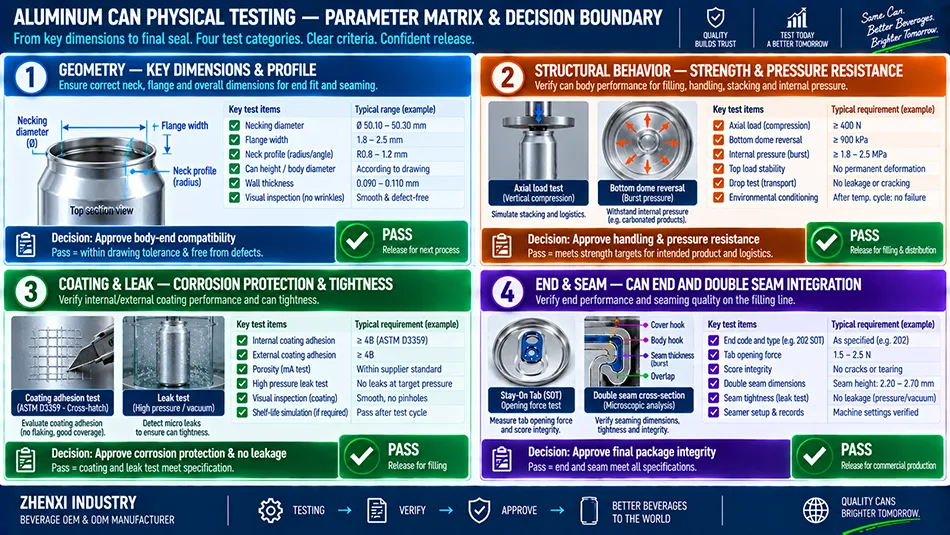
| Famille de test | Question principale | Dossier requis avant la prochaine décision |
|---|---|---|
| Géométrie | Le corps actuel correspond-il à l'interface corps-extrémité prévue ? | Identifiant du dessin ou du format, caractéristique mesurée, méthode et lot échantillonné. |
| Comportement structurel | L'organisme identifié possède-t-il des preuves concernant la question de la manipulation ou de la pression évoquée ? | Configuration du test, résultat, format actuel, lot et base d'interprétation. |
| État du revêtement ou de la fuite | Quelle propriété spécifique du revêtement ou du filtre anti-fuite a été évaluée ? | Portée de la méthode, état de la surface ou du corps, résultat et limitation énoncée. |
| Extrémité et couture finie | Qu’est-ce qui a été évalué après la mise en œuvre du processus de clôture et d’appariement ? | Identifiant final, contexte de clôture, preuve de fin de traitement et décision du procès. |
La géométrie du collet et du rebord doit être vérifiée comme preuve de la conformité de l'interface corps-extrémité, car le collet correspond à la dimension d'extrémité prévue et le rebord est préparé pour un futur double sertissage. Un rebord est le bord extérieur du corps qui contribuera à la réalisation du double sertissage mécanique ultérieur ; il ne s'agit pas d'un sertissage à proprement parler. L'aperçu des boîtes en deux parties du Can Manufacturers Institute place le rétrécissement et le rebordage avant l'opération de fermeture ultérieure. . Pour un format mince, examiner un format de canette mince de 250 ml imprimable avec son propre dessin actuel .
Les dimensions de référence permettent d'identifier les mesures appartenant à un système de boîtier et d'extrémité 202, mais elles ne doivent pas être reportées dans un plan de réception fournisseur sans le dessin et l'accord correspondants. Les documents de référence publics fournissent un vocabulaire commun ; ils ne constituent pas un cahier des charges de projet en vigueur.
CMI publie des dimensions de référence distinctes pour un boîtier 202 et un fond, avec une clause de non-responsabilité qui limite la fiabilité du matériel de référence. Lisez la page de référence 202 can-and-end et son avertissement. .
Pour une analyse géométrique, demandez quelle révision du dessin s'applique, quelle caractéristique a été mesurée, comment et à quel lot de boîtes les mesures correspondent. Ces informations sont plus utiles qu'une simple demande de « rapport sur le diamètre du col ». Si vous comparez des formats, conservez le dessin présentant le profil de la boîte spécifique plutôt que de reporter les dimensions d'une autre boîte. Qingdao Baixi Industry (Baixi Cans) pourra ainsi évaluer votre demande en fonction du format identifié et non d'une boîte générique.
La charge axiale, la dilatation du dôme et la pression d'inversion du dôme sont des paramètres mécaniques distincts utilisés dans le contrôle de la production des canettes de boisson. La charge axiale est la force verticale contrôlée qu'un corps peut supporter avant son effondrement structurel ; l'inversion du dôme décrit le point auquel le fond de la canette change de forme sous une pression contrôlée. Ces termes désignent des comportements différents ; un résultat concernant l'un ne remplace donc pas la preuve de l'existence de l'autre. L'étude de contrôle de la production répertorie ces paramètres mécaniques séparément. .
Un résultat structurel doit rester lié au corps et aux composants d'extrémité identifiés, car une canette de boisson est fabriquée à partir de plusieurs alliages et ses composants n'ont pas tous le même rôle matériel. Le fait de nommer les composants réduit le risque qu'une mesure prise dans une configuration soit transposée à une autre sans vérification.
L'aperçu des normes de l'Association de l'aluminium utilise différents exemples d'alliages pour les tôles d'aluminium destinées aux boîtes de conserve et aux couvercles. Consultez les exemples d'alliages spécifiques aux composants de l'Aluminum Association. .
Ne transformez pas ces exemples en limite de performance. L'acheteur, le fournisseur et le remplisseur doivent encore définir le format, la question opérationnelle et les critères d'acceptation convenus. Pour un projet de plus grande envergure, comparer un projet de canette personnalisée de 500 mL à son propre plan de test de manipulation et de pression Un résultat de test est plus pertinent lorsqu'il répond à un risque identifié pour ce projet précis, et non lorsqu'il est présenté comme un chiffre transposable.
Les résultats d'un essai d'adhérence de revêtement sont limités par la méthode d'essai utilisée : la norme ASTM D3359 évalue l'adhérence sur des substrats métalliques et ne fournit pas de force de rupture absolue. Cette méthode permet donc de décrire l'adhérence selon le protocole établi ; elle ne permet pas, à elle seule, d'établir la compatibilité avec les boissons, la durée de conservation ou une homologation universelle pour les revêtements de boîtes de conserve. Consultez le champ d'application et les limitations de la norme ASTM D3359 publiée. .
Le test d'étanchéité mécanique est un contrôle spécifique à la fabrication des boîtes de conserve ; son résultat doit donc être conservé comme preuve d'étanchéité et non intégré à une réclamation concernant la décoration, l'adhérence du revêtement ou la structure. Le rapport doit indiquer l'état de la boîte, le lot et la décision suivante envisagée.
CMI décrit les tests d'étanchéité mécanique comme une opération distincte en phase finale, après le rétrécissement et le bridage. Consultez l'étape de test d'étanchéité en phase finale dans l'aperçu du CMI. .
Cette séparation permet aux équipes de rédiger des exigences plus sûres. Une demande de résultat d'adhérence doit préciser le revêtement et la méthode concernés. Une demande de contrôle d'étanchéité doit indiquer l'état du produit, le lot et la décision suivante. Si le projet nécessite également une validation du contact avec le produit ou de la durée de conservation, il convient de l'enregistrer comme un flux de travail distinct et spécifique au projet, avec ses propres conditions de produit, de remplissage et de stockage. La réussite d'un de ces tests ne doit pas être interprétée comme une affirmation que le test n'a jamais été conçu pour prouver.
Les questions d'ouverture et de validation interviennent à différentes étapes du cycle de vie du package. Les éléments de preuve d'ouverture concernent le système final identifié : son panneau de notation, son onglet et la condition de test ou d'utilisation en question. Un résultat de corps peut étayer l'opération suivante du corps, mais ne permet pas d'établir le comportement d'ouverture pour une finalité non identifiée ou non appliquée. Il est essentiel de conserver le code final et l'évaluation d'ouverture prévue dans le dossier afin qu'une modification de finalité ne soit pas masquée par une simple déclaration de réussite.
L'enregistrement du mécanisme de maintien sur l'onglet décrit un panneau final, une partition et un onglet comme des composants finaux connectés. Consultez le mécanisme documenté de maintien de l'onglet .
L'évaluation de l'intégrité de la soudure finie requiert une étape de validation différente de celle d'un test sur corps vide, car une fermeture formée doit être existante avant que les données spécifiques à la soudure puissent être examinées. Cette limite de portée empêche qu'un résultat préliminaire sur le corps soit présenté comme une approbation de l'emballage fini.
Les directives de la FDA relatives aux conserves à faible acidité décrivent l'évaluation complète de la soudure par des mesures, un démontage et un examen visuel. Ce document de la FDA est utilisé uniquement à titre d'exemple d'inspection des conserves alimentaires et ne constitue en aucun cas une réglementation, une exigence de fréquence ou un calendrier d'acceptation pour les boissons. Lisez l'exemple limité de l'évaluation totale des coutures de la FDA .
Une double sertissage est le verrouillage mécanique créé lorsque le corps et le fond d'une boîte sont fermés ensemble. Elle ne peut exister lorsque le corps est vide et non serti. Le processus de libération est donc séquentiel : vérifier le corps à réception (vérification de la conformité du corps), identifier le fond correspondant, puis évaluer l'emballage fini dans les conditions de fermeture et de remplissage appropriées. Cette formulation protège à la fois l'acheteur et le fournisseur contre toute interprétation erronée d'un contrôle préliminaire comme une garantie de conformité de l'emballage final.
Un plan d'échantillonnage pour l'acceptation d'un lot est un dispositif et un ensemble de règles qui utilisent un échantillon inspecté pour accepter, rejeter ou poursuivre l'échantillonnage d'un lot défini. Le NIST décrit ce plan comme la combinaison d'un dispositif d'échantillonnage et de règles de décision relatives au lot ; ses recommandations ne spécifient pas de taille d'échantillon ni de niveau de qualité acceptable (AQL) pour un acheteur particulier. Consultez l'explication du NIST concernant l'échantillonnage d'acceptation des lots. .
Pour qu'un résultat de mesure soit traçable, il faut un système de mesure et une chaîne d'étalonnage documentés, ainsi que la propriété mesurée, le résultat et l'incertitude associée. En d'autres termes, la traçabilité métrologique est une chaîne documentée qui relie la mesure à une référence spécifiée. Cela ne certifie pas automatiquement le résultat d'un fournisseur ; cela indique simplement les conditions nécessaires à l'évaluation de la traçabilité. Voir les exigences de traçabilité métrologique du NIST .
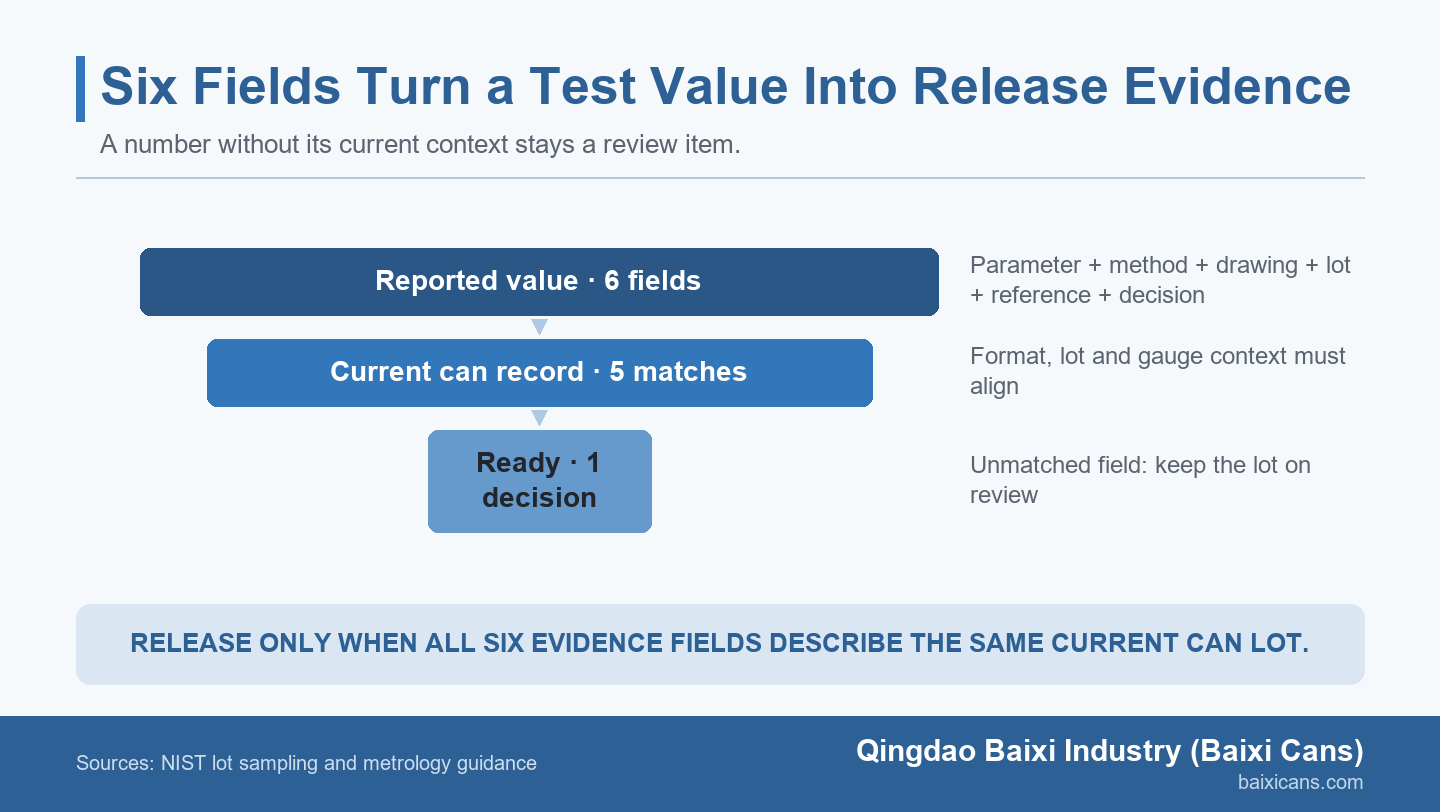
Dans le cadre de l'approvisionnement courant, comparez les enregistrements dans cet ordre : vérifiez d'abord le format ou le dessin, puis le lot, la méthode, le plan d'échantillonnage et l'état du système de mesure. Ce n'est qu'une fois ces éléments concordants que l'équipe doit comparer les valeurs ou les utiliser pour valider la mise en production. C'est pourquoi un rapport d'apparence détaillée peut néanmoins s'avérer insuffisant : il peut contenir des relevés sans le contexte nécessaire à leur comparaison.
Dans un lot illustratif de 72 000 corps, toute tendance structurelle sans contexte de mesure comparable doit faire l’objet d’un examen approfondi avant le début du remplissage. Le graphique n’est qu’une illustration ; il ne définit ni la taille du lot, ni la valeur de test, ni le seuil d’intervention, ni la quantité d’échantillonnage.
En cas d'incohérence entre le lot, le dessin, la méthode ou l'état de l'instrument de mesure, vérifiez la base de mesure et d'essai actuelle avant de valider le lot. Il s'agit d'un exemple de procédure, et non d'une règle de suspension de production universelle ; son but est de signaler toute anomalie non résolue tant qu'elle peut encore être circonscrite.
Une marque de boissons et un sous-traitant de conditionnement s'apprêtent à expédier des canettes vides en aluminium pour une production de remplissage programmée. La commande, à titre d'exemple, comprend 72 000 canettes vides d'un format spécifique. Le lot actuel présente une courbe de charge axiale enregistrée différente de celle des productions précédentes. Les canettes sont encore vides, mais l'équipe ne peut confirmer que le dernier test a été réalisé avec les mêmes paramètres de mesure, la même version du plan de fabrication et le même échantillonnage que les données précédentes.
Le résultat actuel concerne le lot de 72 000 carrosseries, mais ne comporte pas la référence de vérification des dimensions utilisée pour la comparaison. La valeur précédente a été enregistrée avant la publication de la révision actuelle du dessin, et aucune pièce n'a encore été insérée dans les carrosseries concernées. Le chiffre est peut-être valide ; seule la comparaison reste à confirmer.
Le chiffre actuel ne permet pas encore de déterminer si la variation observée est due au lot actuel, à une modification des conditions de mesure ou à un changement de format. Une moyenne historique ne saurait remplacer des données comparables et actuelles. Il convient de maintenir sous surveillance les 72 000 corps vides, de vérifier le système de mesure et la base d'échantillonnage, puis de répéter ou de confirmer le contrôle structurel pertinent par rapport au dessin actuel avant le remplissage du lot.
Isolez le lot, consignez la révision du dessin, vérifiez le système de mesure ou d'essai, sélectionnez des échantillons conformément au plan convenu et établissez une décision de mise en conformité révisée. Le dossier de mise en conformité doit identifier le lot de 72 000 pièces, le dessin actuel, les unités échantillonnées, la méthode, l'état du système de mesure, le résultat et la décision de mise en conformité. Cet exemple illustre uniquement comment combler un manque de preuves avant de le compléter ; il ne constitue pas une règle de mise en conformité universelle.
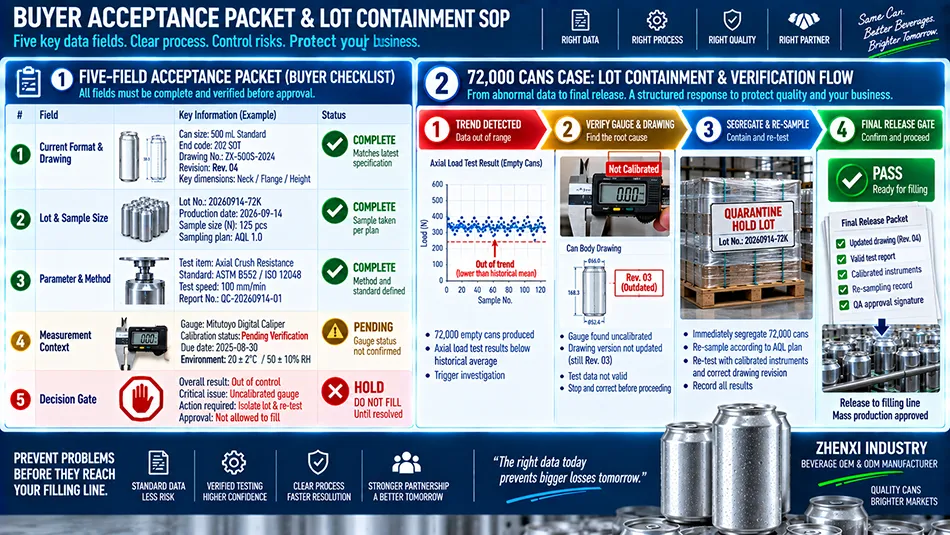
Le dossier d'acceptation de l'acheteur doit associer chaque paramètre demandé au format ou au dessin en vigueur, au lot, à la méthode, au contexte de mesure et à la décision suivante. Ce document de transfert partagé ne remplace pas le système qualité du fournisseur ou du remplisseur. Son rôle est de fournir les éléments nécessaires à la prochaine décision en vue de son examen.
| Champ | Que faut-il identifier ? | Pourquoi c'est important |
|---|---|---|
| Format actuel | Révision du dessin du corps et, le cas échéant, identifiant de fin. | Empêche la réutilisation du résultat d'une autre configuration de boîte. |
| Lot et unités échantillonnées | Identification du lot, base de l'échantillon et articles échantillonnés. | Indique le matériau que le résultat représente réellement. |
| Paramètre et méthode | Configuration des propriétés, procédures et tests nommés. | Définit ce que le résultat peut et ne peut pas prouver. |
| Contexte de mesure | État de la jauge ou du système, référence d'étalonnage et enregistrement des résultats. | Rend justifiable une comparaison entre dates ou lots. |
| Décision et limite | Réviseur désigné, prochaine action et limitation explicite. | Empêche qu'un résultat d'analyse préliminaire devienne une approbation pour un produit fini. |
Envoyez le paquet avant toute discussion sur la version, puis complétez le champ manquant plutôt que de deviner une limite. Lorsque l'interface corps-extrémité est concernée, Qingdao Baixi Industry (Baixi Cans) peut examiner les composants spécifiés, les preuves et prendre la prochaine décision concernant le projet lorsque les équipes Vérifiez les exigences relatives à l'extrémité du boîtier avec le dessin de carrosserie actuel et le dossier de test. .
Commencez par les paramètres qui déterminent votre décision immédiate : géométrie du format, réserve structurelle, état du revêtement, interface d’extrémité et comparabilité des résultats d’essais. Identifiez ensuite la décision que chaque résultat étayera. Un examen du corps entrant peut débuter par l’analyse de la géométrie et de la question structurelle pertinente. Une discussion sur le remplissage ou la fermeture apporte les éléments de preuve relatifs à l’extrémité correspondante et à l’emballage fini. Ne commencez pas par choisir une liste générique de limites ; commencez par nommer la boîte, le lot et l’opération suivante.
Non, un seul résultat de charge axiale peut constituer un élément de preuve utile, mais il ne permet pas de conclure à l'existence d'un ensemble de résultats à moins que le plan d'échantillonnage, le format, la méthode d'essai, l'interprétation des résultats et les règles de validation ne soient définis conjointement. La lecture peut étayer une question structurelle concernant les éléments échantillonnés dans les conditions spécifiées. Elle ne permet pas d'établir automatiquement l'état des unités non testées, d'une autre révision de dessin, d'un format de boîte différent ou d'un emballage fini. Il convient d'abord de documenter la portée de l'essai, puis de déterminer les preuves supplémentaires requises pour l'étape suivante.
Non, les tests sur boîte vide permettent de vérifier si le corps est adapté à l'opération suivante, tandis que l'intégrité du sertissage n'est évaluée qu'après la mise en place de l'extrémité correspondante dans les conditions de fermeture requises. La bride du corps est préparée pour le futur sertissage, mais il ne s'agit pas encore du sertissage final. L'inspection du corps vide et l'évaluation de la boîte finie doivent être considérées comme des étapes de contrôle distinctes mais liées. Cela évite de demander à un fournisseur de corps de certifier une fermeture qui n'a pas encore été réalisée sur la ligne de production concernée.
Non, un résultat d'adhérence décrit la tenue d'un revêtement selon la méthode spécifiée ; la compatibilité avec les boissons nécessite un plan de validation distinct et spécifique au produit. Conservez la méthode, les conditions de revêtement et le résultat avec le dossier d'adhérence. Ensuite, définissez séparément toute étude relative au contact avec le produit ou à la durée de conservation, en fonction de la boisson, du remplissage et des conditions de stockage. Cette distinction est utile pour les deux parties : elle permet à un résultat d'adhérence de conserver sa signification sans pour autant le transformer en une promesse générale concernant des conditions non testées.
Un rapport exploitable identifie le dessin ou le format de la boîte, le lot, les unités échantillonnées, le paramètre, la méthode, l'instrument de mesure ou le système, le résultat, le critère d'acceptation, la date et le responsable de l'examen. Indiquez la décision suivante envisagée et précisez clairement les limites du résultat. Si le test porte sur une soudure d'extrémité ou finie, incluez l'identifiant de l'extrémité et le contexte de fermeture pertinent. Ces champs facilitent la comparaison, l'examen et la transmission du résultat par rapport à une simple valeur numérique.