Qualifiez un second fournisseur de canettes en protégeant l'emballage existant tout en testant une alternative clairement identifiée. Consignez la combinaison actuelle de canette, de bouchon et d'équipement ; résolvez les différences entre les solutions candidates avant un essai planifié et isolé ; puis augmentez l'offre uniquement dans les conditions validées par les résultats. Cela réduit les perturbations évitables, mais ne peut garantir une interruption de production totale. Pour les usines de boissons, l'objectif pratique est d'évaluer la solution candidate sans que la prochaine production de routine ne dépende d'un emballage non éprouvé.
Assurez-vous de la disponibilité d'emballages conformes aux normes tout au long de la phase de lancement et conservez une solution de repli validée pour la configuration opérationnelle. La capacité commerciale d'un fournisseur et les performances démontrées d'un emballage sur votre ligne de production répondent à des questions différentes. Une évaluation en usine peut étayer le choix du fournisseur ; elle ne permet pas de déterminer comment le corps et le fond de l'emballage se comporteront ensemble sur votre équipement.
Cette procédure permet une introduction maîtrisée du second fournisseur. Elle offre également aux achats une réponse précise lorsqu'un candidat est prometteur mais pas encore prêt pour une fourniture régulière.
Partez de la combinaison fonctionnelle réelle, et non d'une description générale comme « notre canette de soda habituelle ». Rassemblez le schéma actuel du corps de la canette, les spécifications finales, les informations sur les équipements pertinents et des exemples de production. Utilisez les versions de la documentation décrivant les matériaux actuellement utilisés.
Le Référence CMI pour les canettes de boissons Les listes doivent comporter séparément les dimensions du corps et des extrémités, y compris les brides et les courbures. Ces éléments font partie de l'interface de fermeture. Une référence nécessite donc les définitions du corps et des extrémités ensemble, plutôt que la capacité nominale et une photographie. Utilisez le document de référence pour comprendre les questions dimensionnelles ; utilisez les plans du fournisseur pour le projet lui-même.
Les noms de format doivent également être précis. Tableaux techniques de Cask Les formats standard et épurés sont clairement distingués et leur diamètre, hauteur et dimensions sont précisés. Ces descriptions montrent pourquoi une capacité connue ne définit pas le format physique. Elles n'impliquent pas non plus que l'emballage d'un autre fournisseur soit interchangeable avec le produit listé.
Décrivez la présentation du colis de travail sur la ligne : dimensions et disposition des couches de la palette, feuilles de séparation le cas échéant, emballage final et identification de chaque composant. Un candidat peut correspondre à un dessin technique tout en présentant un agencement d’emballage nécessitant une configuration de réception ou de dépalettisation différente.
Consignez le contexte de production pertinent à côté de l'emballage : boisson, conditions de remplissage, plage de vitesses de fonctionnement réellement utilisée et traitement en aval, le cas échéant. Conservez une référence aux méthodes d'inspection et aux critères d'acceptation établis. À défaut, une comparaison ultérieure pourrait involontairement mettre en contraste des produits, des vitesses ou des méthodes de mesure différents.
Le résultat doit être un document de référence concis pour la discussion technique, et non un nouveau questionnaire général destiné aux fournisseurs. Lors de l'identification d'une alternative possible, comparez ce document de référence avec le profil du candidat. Formats de canettes en aluminium Baixi .
Avant d'intégrer des matériaux candidats à la chaîne de production, il est essentiel de clarifier les différences. Il convient de vérifier si la modification proposée concerne le corps, l'extrémité, les deux composants, ou simplement un autre fournisseur pour une spécification apparemment équivalente. « Même dimension » n'est que le point de départ de cette discussion, et non sa conclusion.
Une double couture ferme l'emballage en emboîtant et en comprimant les bords du corps et du fond de la boîte. Guide terminologique de Dixie Ce document explique que les dimensions et les profils de sertissage varient selon le type de boîte, l'épaisseur du matériau et les spécifications du fabricant. Il identifie également les mandrins, les plaques de base et les rouleaux de sertissage spécifiques à chaque emballage comme des pièces de rechange. Il en découle qu'un candidat doit examiner attentivement l'interface et les besoins en outillage, plutôt que de supposer que la configuration actuelle reste adaptée.
| Article à comparer | Ensemble qualifié actuel | Dossier de candidature | Suivi en cas de différence ou d'inconnu |
|---|---|---|---|
| Dessin et révision du corps | Saisissez le profil, les dimensions et la référence. | Saisissez le dessin proposé et sa révision. | Identifiez les fonctionnalités modifiées et obtenez les spécifications manquantes. |
| Interface de fin et de fermeture | Saisissez les spécifications exactes des extrémités et les exigences de fermeture. | Entrez la fin proposée avec l'organisme candidat. | Confirmez la combinaison avec les fournisseurs de composants et le fournisseur d'équipement. |
| Demande et preuves matérielles | Saisissez les preuves relatives aux boissons et aux produits applicables. | Veuillez fournir des preuves justifiant le même usage prévu. | Résoudre tout problème de revêtement, de procédé ou d'application avant d'étendre la revendication de conformité. |
| Équipement et pièces de rechange | Saisissez les références relatives à l'outillage et à la configuration. | Saisissez les modifications confirmées ou « non confirmées ». | Obtenir les exigences spécifiques de changement de format et de test de la machine. |
| Présentation de l'emballage et de la ligne | Saisissez les détails de la palette, de la couche et de l'emballage final. | Veuillez saisir les modalités d'expédition proposées. | Vérifier les besoins en matière de réception, d'alimentation et de séparation. |
Remplissez le tableau à partir des documents contrôlés et des réponses des fournisseurs. Indiquez clairement les différences confirmées et les informations manquantes : une caractéristique différente peut être acceptable après examen, tandis qu’une caractéristique inconnue ne peut être considérée comme équivalente. Déterminez la configuration qui sera effectivement testée afin que l’essai réponde aux questions de la dernière colonne.
Veillez à ce que les preuves du système qualité du fournisseur soient adaptées à cette tâche. Vérifiez le titulaire du certificat, l'adresse de fabrication, l'activité et la validité, puis poursuivez l'examen spécifique à l'emballage. Pour les candidats Baixi, le point de départ pertinent est : vérification de certificat spécifique au site .
Réservez une période d'essai définie et identifiez précisément les éléments qui y seront intégrés. Séparez les composants candidats des pièces en stock validées, en indiquant clairement les numéros de lot et de configuration. Prévoyez le temps nécessaire à la configuration, aux vérifications et à la restauration afin qu'un essai non concluant n'empiète pas sur la période requise pour le prochain cycle de production.
Définissez les questions de l'essai avant de choisir la quantité et la durée. L'alimentation, le transfert, la formation du bouchon, le comportement de l'emballage rempli et la répétabilité peuvent nécessiter des observations différentes. Utilisez suffisamment de matière pour répondre aux questions convenues dans les conditions prévues ; il n'existe pas de nombre de palettes ou de durée de production standard qui convienne à toutes les combinaisons de canettes, de lignes et de boissons.
L'outillage fait partie du périmètre de l'essai. Conseils de Wild Goose sur les manchots Le manuel d'utilisation et l'assistance technique de la machine installée précisent que les mandrins sont adaptés à un type de couvercle spécifique et nécessitent une inspection des soudures internes et externes après le remplacement de l'outillage. Ces instructions concernent un équipement particulier et non une consigne de réglage applicable à toutes les sertisseuses. Veuillez consulter le manuel et l'assistance technique de votre machine pour identifier les points à modifier et à vérifier.
Conservez l'identification de l'essai depuis l'entrée des matières premières jusqu'aux échantillons finis. Consignez le lot de base, le lot final, la configuration de l'outillage, les conditions opératoires pertinentes, les interruptions, les ajustements et les résultats observés. Si la pièce candidate change en cours d'essai, consignez une nouvelle configuration plutôt que de regrouper les observations en une seule passe.
Dans la mesure du possible, évitez de modifier simultanément la boisson, le corps, le final et plusieurs paramètres opératoires. Si plusieurs modifications s'avèrent nécessaires, décrivez-les clairement et limitez vos conclusions en conséquence. Un problème survenant lors d'un tel essai peut nécessiter une analyse plus approfondie avant que sa cause puisse être établie.
Respectez les procédures d'exploitation et de sécurité des équipements de l'installation pour la mise en place, la protection, l'isolement et le redémarrage. Arrêtez le processus en cas de résultat inacceptable ou lorsque le point de restauration prévu est atteint. L'objectif est d'obtenir des données exploitables à partir d'un test limité, et non de réaliser une tentative prolongée d'essai avec une combinaison non identifiée.
Les résultats d'un essai doivent préciser l'objet du test, la méthode employée et les conditions de réalisation. Il convient de distinguer les observations relatives à la manipulation et à l'alimentation des mesures de fermeture et des contrôles du produit fini. L'expression « Les boîtes ont coulé » est trop vague pour décrire ces trois aspects.
Dans ses directives relatives aux défauts des boîtes métalliques, L'ACIA fait la distinction entre l'examen externe, le démontage et l'évaluation en coupe transversale. Ce document traite de l'intégrité des soudures des boîtes de conserve, y compris celles contenant des aliments peu acides, stériles ou acidifiés. La distinction qu'il établit entre les méthodes d'inspection explique pourquoi l'aspect seul ne permet pas de déterminer toutes les caractéristiques internes des soudures ; ses critères numériques et son contexte réglementaire ne doivent pas être transposés tels quels à un projet concernant les boîtes de conserve de boissons.
Pour votre candidat, utilisez les spécifications applicables du contenant/de l'extrémité et les exigences relatives à l'équipement pour définir les contrôles de fermeture. Conservez les mesures et observations réelles, plutôt que de vous contenter d'indiquer « conforme ». Si une méthode ou une position de mesure diffère de la valeur de référence, justifiez cette différence avant d'interpréter la comparaison. Cela évite de considérer un changement de méthode comme la preuve d'un défaut matériel.
Prenons l'exemple d'un procès hypothétique : Le corps candidat s'alimente correctement lors d'un test lent avec une boîte vide, mais les tests à la vitesse de production prévue et les contrôles sur emballage rempli n'ont pas encore eu lieu. Dans ces conditions, le résultat de l'alimentation est considéré comme réussi. Planifiez les contrôles manquants avant d'étendre son utilisation ; ne rejetez pas l'ensemble du fournisseur pour cause de tests incomplets et ne considérez pas l'emballage comme entièrement conforme.
En cas d'interruption, documentez le lieu et la configuration. Comparez les résultats avec la même quantité inspectée ou traitée et distinguez les observations de démarrage de celles en fonctionnement normal lorsque les enregistrements le permettent. Ne considérez pas un taux de défauts inférieur obtenu sur un échantillon plus petit ou inspecté différemment comme une amélioration à périmètre constant.
Ne tenez pas compte des questions relatives aux fournisseurs et aux achats connexes de la conclusion de l'essai. Elles pourront être traitées par des voies connexes. ressources d'approvisionnement en emballages .
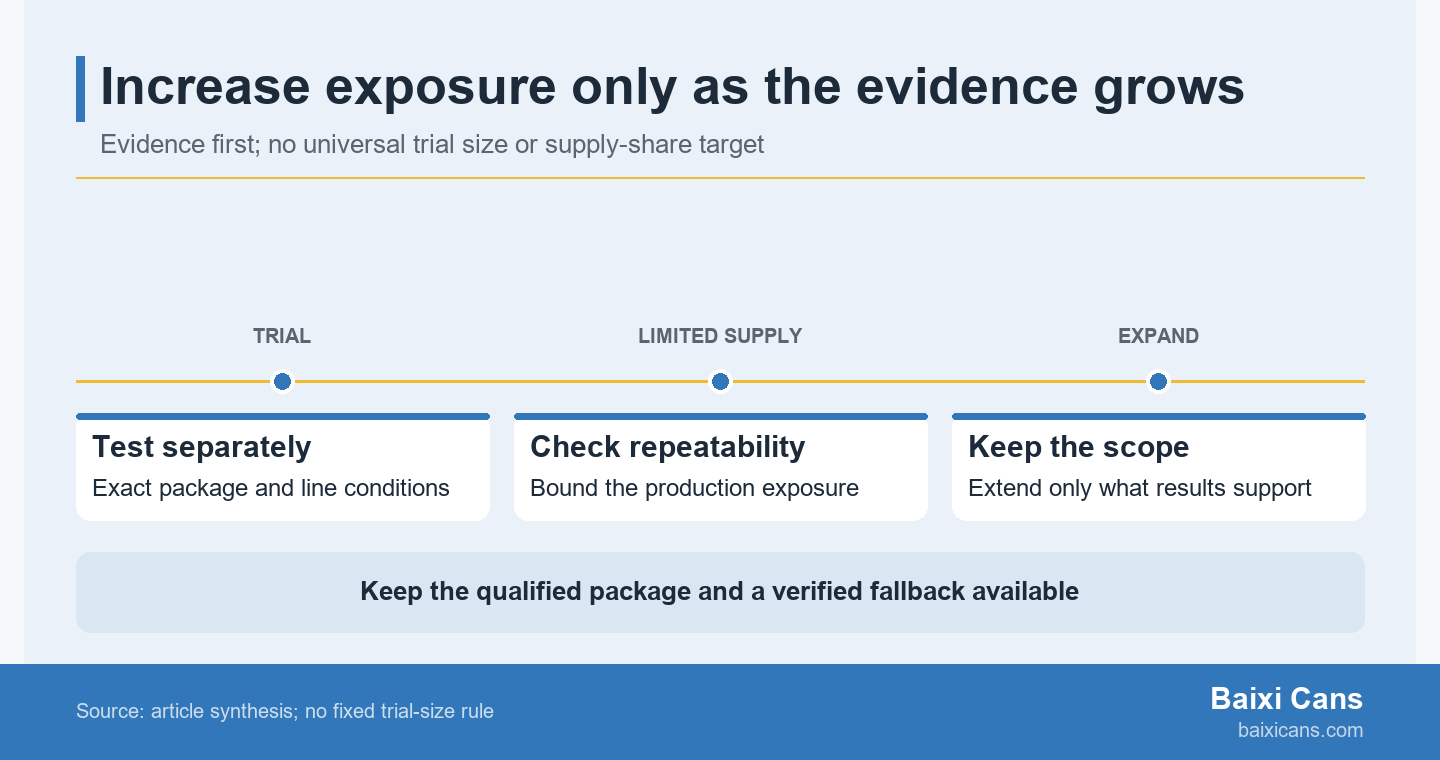
Un essai concluant justifie une prochaine étape définie, et non un changement radical. Décrivez la combinaison corps/extrémité testée, la ligne, les conditions de fonctionnement et l'application (boisson), puis choisissez une exposition initiale en production qui puisse être surveillée et rétablie en cas de résultats différents. Maintenez la voie d'approvisionnement qualifiée disponible pendant la collecte des données.
La compatibilité des produits peut s'étendre au-delà du comportement immédiat en ligne. Lors de sa présentation publique sur la compatibilité des produits, le L'Association des brasseurs recommande d'évaluer chaque marque de bière Ce guide est destiné aux canettes car toutes les bières ne sont pas compatibles avec toutes les canettes. Il ne définit pas une durée de test universelle pour la bière, les jus de fruits ou les boissons gazeuses. Il vise à distinguer l'évaluation de l'adéquation du produit d'un simple essai mécanique.
| Étape d'approvisionnement | Preuves à reporter | Décision suivante autorisée | Si les preuves sont incomplètes ou inacceptables |
|---|---|---|---|
| procès séparé | Lots de corps/fins identifiés, configuration, conditions et résultats par rapport aux critères applicables. | Définir une utilisation de production limitée dans les conditions démontrées. | Combler la lacune spécifique ou revoir le profil du candidat ; assurer un approvisionnement régulier pour les candidats qualifiés. |
| Introduction en offre limitée | Résultats de l'utilisation en production limitée, y compris la répétabilité et les contrôles applicables des produits remplis. | Envisagez d'étendre cette même combinaison qualifiée et cette même application. | Limiter le périmètre du candidat, examiner les différences et répéter les vérifications concernées. |
| Approvisionnement accru | Preuves de conformité continue et d'approvisionnement répété dans le cadre défini. | Augmenter l'allocation tout en maintenant les capacités de surveillance et de repli requises. | Réduire l’exposition ou revenir à l’emballage qualifié ; réévaluer les conditions modifiées. |
Utilisez le tableau comme une règle de progression, et non comme un pourcentage fixe de répartition. Indiquez la quantité proposée, les conditions et les éléments justificatifs nécessaires pour la prochaine étape du plan de projet. Le niveau d'exposition approprié dépend des incertitudes persistantes et des capacités de surveillance et de récupération de l'usine ; un ratio d'achat générique ne saurait répondre à cette question.
Distinguez clairement la quantité commandée de celle utilisée pour un essai de production. Un petit échantillon technique ne justifie ni une petite commande personnalisée ni une dérogation à la quantité minimale du fournisseur. Confirmez les modalités de la commande avant d'en planifier le lancement.
Lorsque la deuxième source comporte une modification de fin, conservez la référence de fin précise tout au long de la progression. Pour identifier les candidats à cette discussion, comparer les options de fin de Baixi .
Pour qu'une solution de repli soit utilisable, il faut à la fois un emballage conforme et disponible et une restauration vérifiée de la configuration d'origine de l'équipement. La sauvegarde d'un fichier de paramètres précédent est utile, mais sa restauration seule ne garantit pas que la ligne est prête pour une production normale après des ajustements physiques ou des changements d'outillage.
Avant l'essai, identifiez les corps et extrémités qualifiés nécessaires pour le prochain cycle, les références de configuration pertinentes et toutes les pièces de rechange à remettre en service. Prévoyez les contrôles de retour applicables du fournisseur d'équipement et la vérification de démarrage normale de l'installation. Intégrez le temps de remise en service dans le planning de l'essai plutôt que de supposer qu'il pourra être récupéré ultérieurement.
Définir des critères d'arrêt précis pour l'essai : résultat d'emballage inacceptable, problème d'alimentation ou de sertissage non résolu, ou atteinte du seuil à partir duquel la configuration validée doit être rétablie. Ces limites spécifiques sont définies par le projet et les critères techniques applicables. Les contraintes de planning ne rendent pas un résultat inacceptable exploitable.
Après un arrêt, séparez les matériaux candidats restants et les produits d'essai afin de garantir leur identification et leur statut. Remettez en place l'emballage et le système validés conformément aux procédures applicables, puis vérifiez les performances avant la reprise de la production normale. Si l'emballage de travail ne donne plus les résultats escomptés, recherchez la cause du problème ; ne présumez pas qu'un retour est réussi simplement parce que les boîtes du fournisseur d'origine sont de nouveau sur la chaîne de production.
Le dossier de qualification peut alors se conclure par une décision technique utile : poursuivre dans un périmètre défini, répéter un test spécifique ou interrompre la configuration candidate. Cela permet au fournisseur de poser une question précise et évite que chaque discussion ultérieure ne rouvre l’ensemble du processus.
Pour toute demande d'emballage auprès de Baixi, veuillez envoyer les spécifications ou le dessin actuels, les informations sur les fonds et équipements existants, l'application (boissons), la quantité totale et la quantité par modèle. Indiquez les exigences d'impression (imprimée ou non), le nombre de modèles, l'état des fichiers graphiques existants, la destination, l'étape du projet et vos coordonnées. Demandez à Baixi de confirmer les options de boîtes et de fonds, les spécifications disponibles, les échantillons et de vous fournir un devis préliminaire à des fins de comparaison. Pour identifier le support emballage approprié, avis sur les services d'emballage Baixi .
Vous pouvez proposer l'extrémité actuelle pour le corps candidat, mais son adéquation à cette combinaison précise et à cet équipement doit encore être confirmée. Communiquez au fournisseur du corps la référence de l'extrémité et les exigences de fermeture. Si vous testez ultérieurement une autre extrémité candidate, conservez les résultats séparément : l'essai réalisé uniquement sur le corps n'a pas testé simultanément le nouveau corps et la nouvelle extrémité.
La qualification d'un format permet d'établir la validité de l'emballage et des conditions testées ; les autres formats ou types de bouchons nécessitent une évaluation d'applicabilité distincte. Le fournisseur peut disposer d'un système qualité fiable pour l'ensemble de sa gamme, mais cela ne garantit pas la compatibilité de chaque format avec vos pièces de rechange, votre système d'alimentation ou votre boisson. Il convient d'identifier les différences et de déterminer quelles preuves existantes peuvent être légitimement réutilisées.
Les échantillons non imprimés permettent de répondre à des questions d'ajustement précises, mais ne permettent pas de déterminer l'impression, l'aspect ni la maniabilité de l'emballage final décoré. Consignez la configuration de l'échantillon et identifiez les caractéristiques communes avec la boîte de production proposée. Les contrôles ultérieurs devront se concentrer sur les différences restantes ; le résultat d'un échantillon non imprimé n'est ni négligeable ni une preuve exhaustive pour la commande imprimée finale.
Maintenez le candidat au stade de l'examen des documents ou des échantillons jusqu'à ce qu'une période d'essai appropriée soit disponible ; ne considérez pas les contraintes de calendrier comme une preuve de qualification. Vous pouvez encore résoudre les différences de dessin, confirmer les extrémités proposées et modifier certaines pièces, et préparer le matériel nécessaire pour l'essai final. Préservez le plan d'approvisionnement actuel plutôt que d'intégrer le candidat à une production de routine uniquement pour obtenir des résultats d'essai.